図面の表面粗さ記号とは?Ra・Rz・▽の意味と読み方を現役設計者が解説
2026.09.13
機械図面を見ていると、「Ra 3.2」「Rz 6.3」といった表記や、チェックマークのような記号を目にすることがあります。また、古い図面では「▽」「▽▽」「▽▽▽」といった三角形の記号が使われていることもあります。
これらは、部品表面の状態を指定する「表面性状」に関する指示です。その中でもRaやRzは、表面の細かな凹凸を数値で評価するための代表的なパラメータです。
表面粗さは部品の見た目だけでなく、摩擦や摩耗、はめあい、密封性などにも関わります。一方で、必要以上に滑らかな面を求めると、加工工程が増えたり、製造コストが高くなったりすることもあります。
この記事では、図面に記載される表面粗さの基本から、RaとRzの違い、古い図面で見かける「▽」の意味まで、図面を読む際に知っておきたいポイントを解説します。
表面粗さとは?
金属部品の表面は、肉眼では平らに見えていても、拡大すると細かな山や谷があります。このような表面の微細な凹凸を評価するために使われるのが表面粗さです。
同じ工作機械で加工した部品でも、使用する工具や加工条件などによって仕上がった表面の状態は変わります。そのため設計者は、図面上で表面性状を指示することで、加工者に対して必要な仕上がりを伝えます。
表面粗さには複数の評価方法があり、代表的なものが「Ra」や「Rz」です。同じパラメータで比較する場合、一般的には値が小さいほど表面の凹凸が小さく、滑らかな状態を示します。
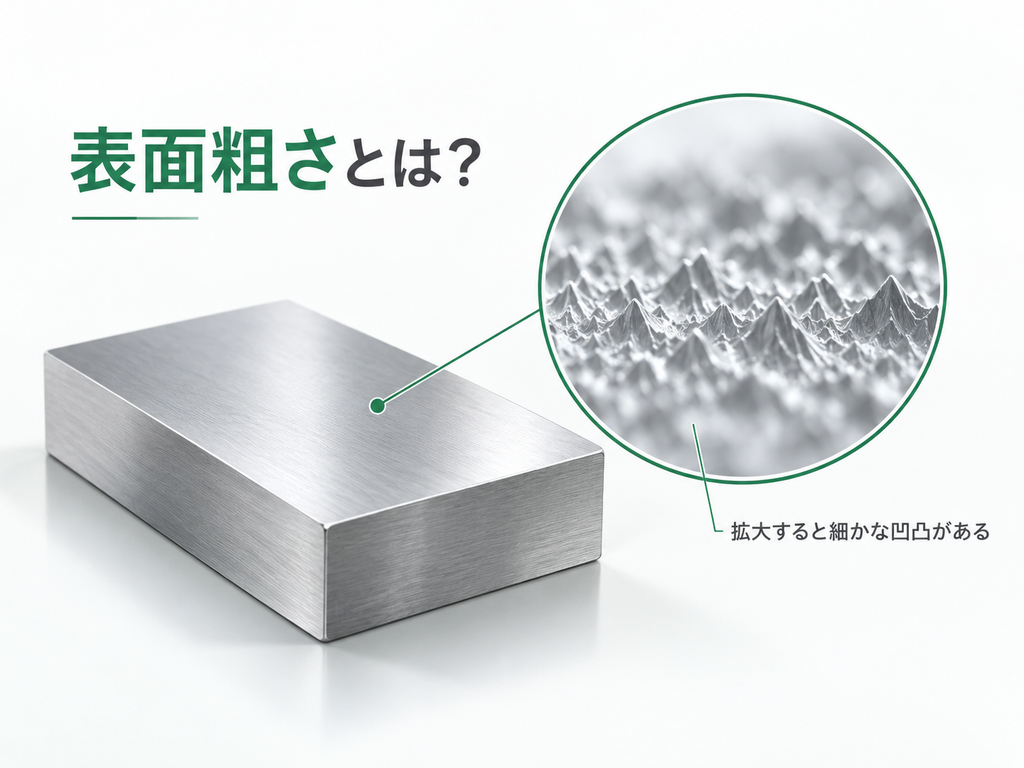
表面粗さは、単に見た目をきれいにするための指示ではありません。たとえば軸と穴が接触する部分では、表面の状態が摩擦や摩耗に影響します。シール面であれば、表面の状態が密封性に関係することもあります。
ただし、滑らかであればあるほどよいわけでもありません。要求する粗さによっては追加の加工や仕上げ工程が必要になり、加工時間やコストが増えることがあります。部品に求められる機能と加工性の双方を考えて指定することが重要です。
図面の表面粗さ記号はどう読む?
図面では、表面性状を示す図示記号とともに「Ra 3.2」などの表記が記載されます。
この場合、「Ra」が表面粗さを評価するパラメータ、「3.2」が要求値です。RaやRzなどの粗さパラメータは通常、μm(マイクロメートル)で表されます。
1μmは0.001mmです。表面粗さでは、肉眼ではほとんど確認できないほど小さな凹凸を扱っていることがわかります。
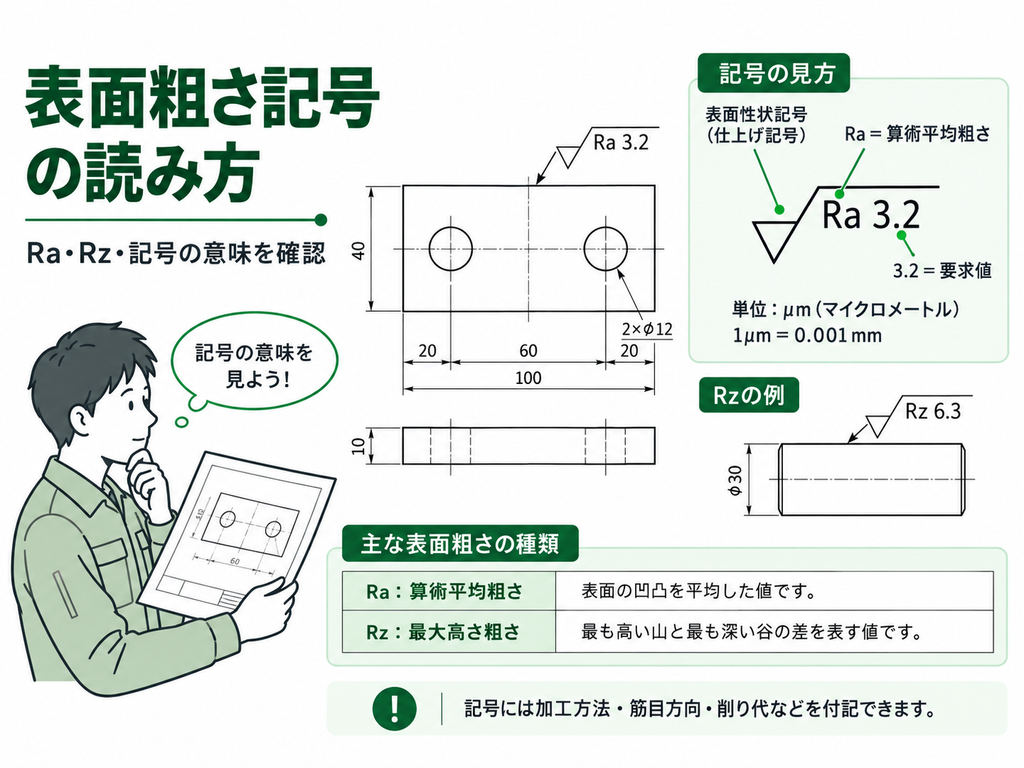
一般には「表面粗さ記号」と呼ばれることも多いですが、JISでは「表面性状の図示方法」として規定されています。現在のJIS B 0031:2003には2022年の追補があり、2026年6月にも有効性が確認されています。
表面性状の図示記号には、Raなどの粗さだけでなく、加工方法や筋目の方向、削り代などの情報を記載することもできます。
表面性状記号にはどんな意味がある?
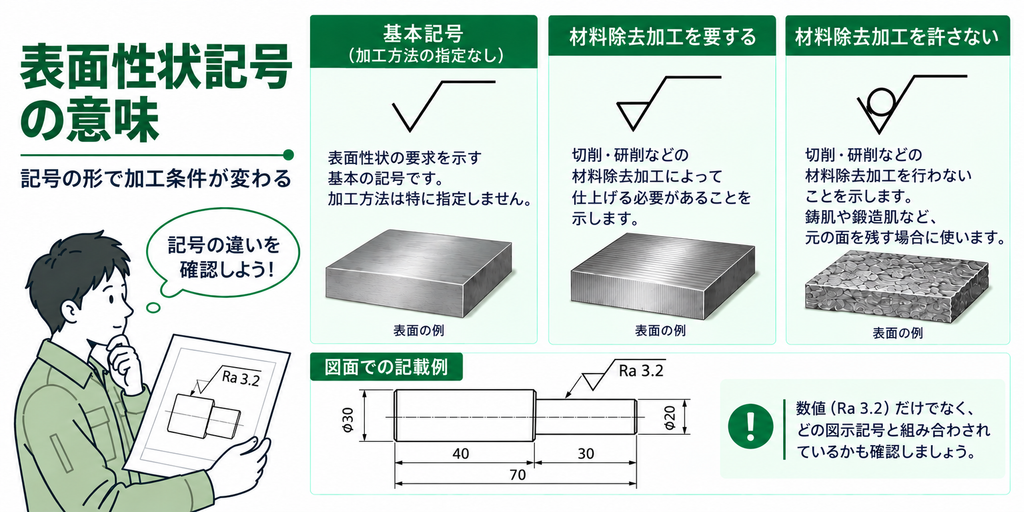
表面性状の図示記号は、形によって意味が異なります。
基本となる記号に横線を加えたものは、材料除去加工を必要とすることを示します。切削や研削などによって表面を仕上げる必要がある場合に使われる記号です。
一方、基本記号に円を加えたものは、材料除去加工を認めないことを示します。鋳造や鍛造などで得られた表面をそのまま使用する場合などに用いられます。
そのため図面を読む際は、「Ra 3.2」などの数値だけでなく、その数値がどのような図示記号と組み合わされているかも確認する必要があります。
Raとは?「Ra 3.2」は何を意味する?
図面で最もよく目にする表面粗さの一つが、Ra(算術平均粗さ)です。
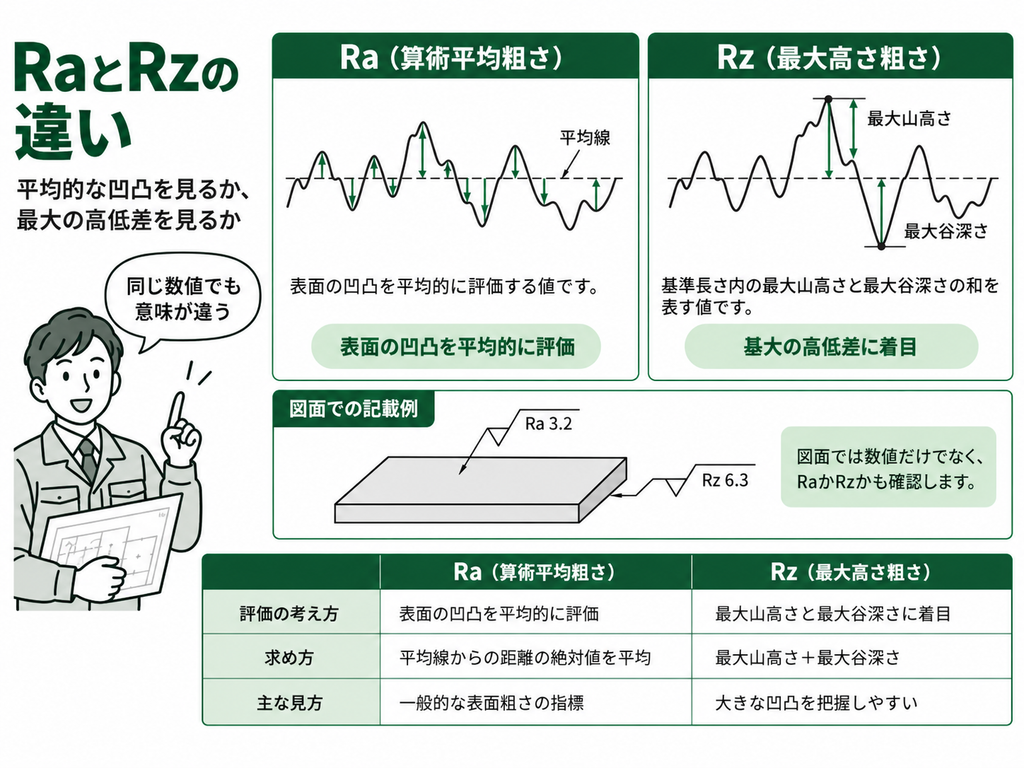
Raは、粗さ曲線の平均線を基準として、表面にある山や谷の大きさを平均的に評価するためのパラメータです。
簡単にいえば、表面全体を見たときに「平均してどの程度の凹凸があるのか」を表す値だと考えるとわかりやすいでしょう。
図面に「Ra 3.2」と記載されていれば、Raというパラメータを使って表面性状が指定され、3.2μmの要求値が示されています。Raの値を比べれば、Ra 0.8の面はRa 3.2より滑らかで、Ra 12.5はRa 3.2より粗い面になります。
JIS B 0601:2013では、表面性状の用語、定義、RaやRzなどのパラメータが規定されています。同規格は2026年時点でも有効です。
Rzとは?Raとの違い
Raとあわせて覚えておきたいのが、Rz(最大高さ粗さ)です。
現在のJISにおけるRzは、基準長さの中にある最大の山の高さと、最大の谷の深さを足した値です。Raが表面全体の凹凸を平均的に評価するのに対し、Rzは大きな山と谷に着目する点が異なります。
| パラメータ | 名称 | 見ているもの |
|---|---|---|
| Ra | 算術平均粗さ | 表面の凹凸を平均的に評価する |
| Rz | 最大高さ粗さ | 最大山高さと最大谷深さの和を評価する |
一部に大きな山や谷がある表面では、Raだけではその特徴が十分に表れないことがあります。
そのため図面を見るときは、数字だけを確認するのではなく、その数字の前に「Ra」と書かれているのか、「Rz」と書かれているのかまで確認する必要があります。
古い図面の「Rz」は現在と意味が違う
過去に作成された図面を扱う場合、特に注意したいのが「Rz」です。
現在のJISではRzは最大高さ粗さを意味します。しかし、1982年版や1994年版のJIS B 0601では、Rzは「十点平均粗さ」を示す記号として使われていました。
表面粗さに関するJISは2001年に大きく変更され、従来「Ry」と呼ばれていた最大高さが「Rz」となりました。それまでRzと表記されていた十点平均粗さは「RzJIS」として区別されるようになっています。
| JIS B 0601 | 最大高さ | 十点平均粗さ |
|---|---|---|
| 1982年版 | Rmax | Rz |
| 1994年版 | Ry | Rz |
| 2001年版以降 | Rz | RzJIS |
つまり、昔の図面に「Rz」と書いてあったからといって、現在のRzと同じ意味だとは限りません。
旧JISと現在の規格では測定値の差が無視できるほど小さいとは限らないため、図面が新旧どちらの規格で指示されているか確認する必要があります。
長年にわたって図面を保管している製造現場では、この違いを知っておくことが重要です。
Raの値は、どのような表面粗さを示す?
図面では、Ra 0.8、Ra 1.6、Ra 3.2、Ra 6.3、Ra 12.5といった数値を目にすることがあります。
大小関係だけを考えれば、Ra 0.8からRa 1.6、Ra 3.2、Ra 6.3、Ra 12.5と数値が大きくなるにつれて、表面の凹凸も大きくなります。
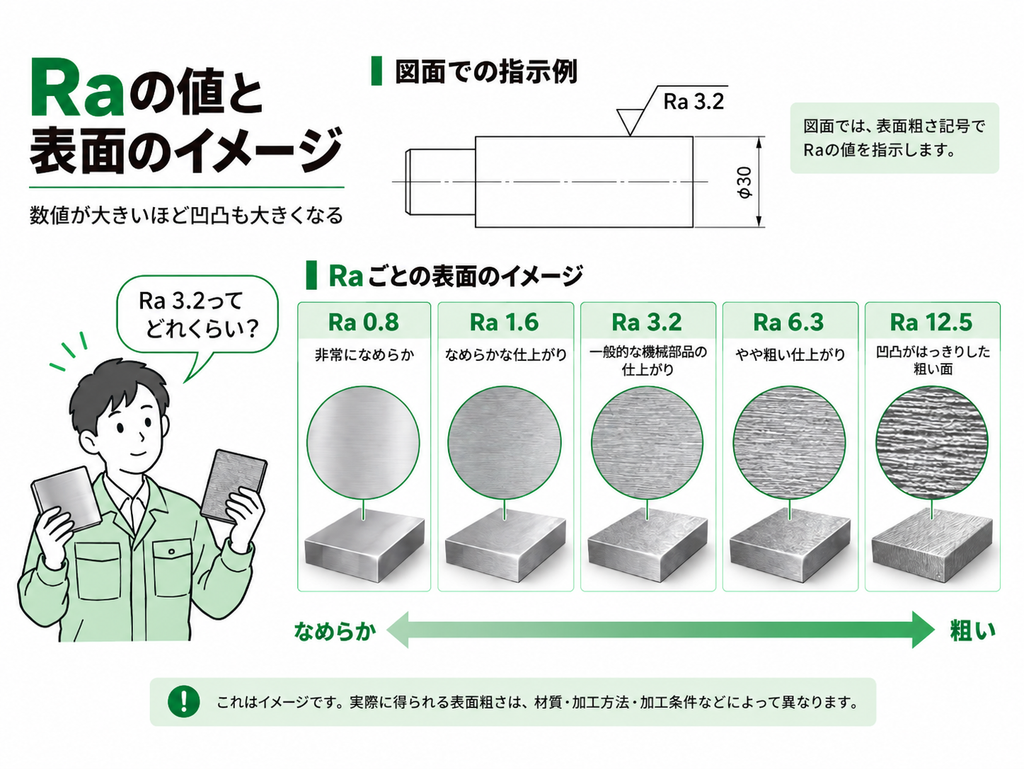
ただし、「Ra 3.2なら旋削」「Ra 0.8なら研削」といったように、表面粗さだけで加工方法が一意に決まるわけではありません。
実際に得られる表面粗さは、材質だけでなく、使用する工作機械や工具、送り量、切削条件、仕上げ工程などによって変わります。加工方法ごとの粗さを示した表を見かけることもありますが、あくまで一般的な目安として考える必要があります。
「▽」「▽▽」「▽▽▽」は何?古い図面の表面粗さ記号
古い紙図面などを見ると、「▽」「▽▽」「▽▽▽」「▽▽▽▽」という三角形の記号が記載されていることがあります。
これは、以前のJISで表面の仕上げ程度を示すために使われていた表記です。1994年のJIS改正以前には三角記号が使われ、▽の数が増えるほど滑らかな仕上げを表していました。
| 旧記号 | おおまかな意味 |
|---|---|
| ▽ | 粗仕上げ |
| ▽▽ | 並仕上げ |
| ▽▽▽ | より滑らかな仕上げ |
| ▽▽▽▽ | さらに滑らかな仕上げ |
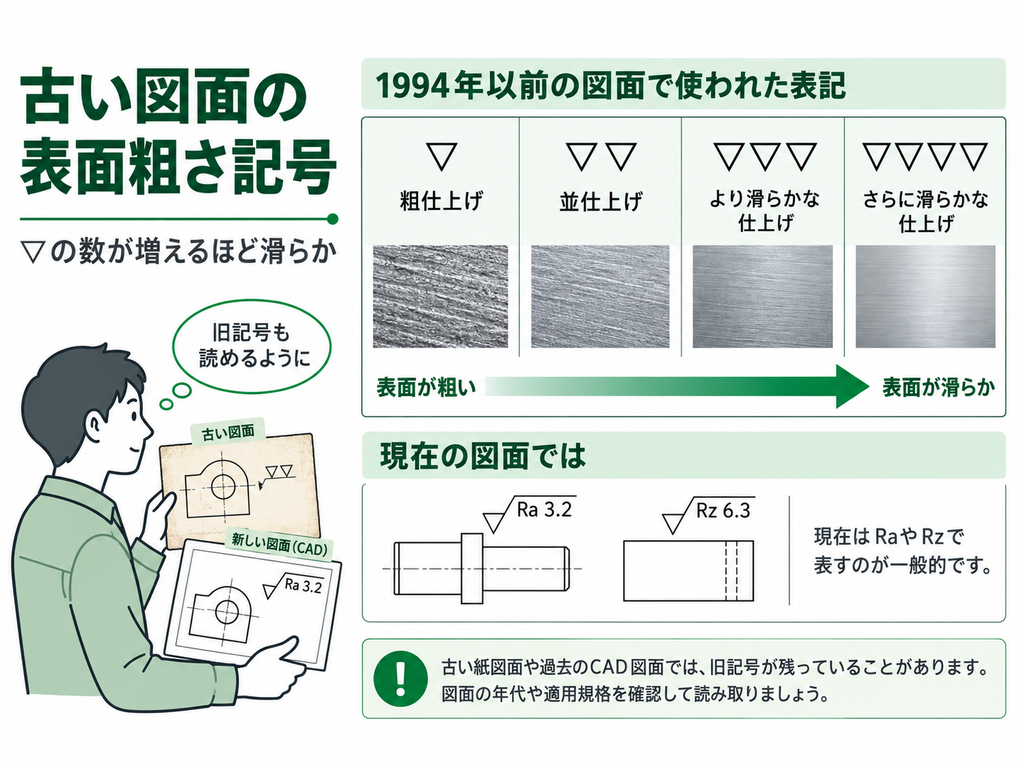
現在ではRaやRzなどを使った表記が一般的ですが、長年同じ製品を製造している工場では、古い紙図面や過去のCADデータに旧記号が残っていることがあります。そのため、新しい図面しか扱ったことがない人が旧図面を見ると、▽の意味がわからず戸惑うことがあります。
▽記号はRaに換算できる?
従来の三角記号とRaやRzの関係を示した技術資料もあります。
ただし、ここで注意したいのは、旧三角記号と現在のRaを厳密に一対一で換算できるわけではないということです。
たとえば、古い図面に「▽▽」と書かれているからといって、それを現在の特定のRa値へ機械的に置き換えるのは避けた方がよいでしょう。
前述したRzのように、表面粗さそのものの定義や記号もJISの改正によって変化しています。古い図面を現在の規格で読み直す場合は、図面が作成された時期や、どの規格に基づいて書かれているのかも確認することが重要です。
表面粗さは小さければ小さいほどよい?
表面粗さについて理解すると、「それならできるだけ小さいRaを指定した方が品質が高くなるのではないか」と考えるかもしれません。
しかし、実際の設計ではそう単純ではありません。
一般的な切削加工で十分に機能を満たせる面に非常に厳しい粗さを指定すると、その要求を満たすために追加の仕上げ加工が必要になることがあります。加工工程が増えれば、加工時間も長くなり、製造コストにも影響します。
一方で、軸受部や摺動面、シール面などでは、機能上の理由から一定の表面性状が必要になることがあります。
重要なのは、単に「きれいな面」を要求することではなく、その部品や面に求められる機能に応じて適切な粗さを指定することです。
古い図面を再利用するときは表面粗さにも注意
製造現場では、新しい部品を設計したり見積もったりする際に、過去の類似図面を探して参考にすることがあります。
長年図面を保管している企業では、古い紙図面に加えて、過去のCADで作成された図面や現在使用しているCADの図面が同じ社内に混在していることもあります。すると、同じ表面粗さを示す情報であっても、ある図面では「▽▽▽」、別の図面では「Ra 3.2」といったように、作成された年代によって表記方法が異なるケースが出てきます。
さらに、同じ「Rz」という文字であっても、適用された規格によって意味が違うことがあります。
そのため過去図面を再利用する場合は、単に形状が似ているかどうかを見るだけでは十分ではありません。寸法や公差、材質、表面性状といった設計情報に加えて、適用規格や改訂履歴まで確認したうえで使用することが重要です。
特に長寿命の設備や部品を扱う製造業では、数十年前の図面が現在も現役で使われることがあります。表面粗さの記号を正しく読めることは、こうした過去図面を安全に再利用するためにも必要な知識といえるでしょう。
また、過去図面を活用するためには、必要な図面を探し出せる状態にしておくことも重要です。図面が紙やPDF、CADデータなどに分散している場合には、図面そのものの管理方法を見直す必要があるかもしれません。
表面粗さ記号は「数値だけ」を見ないことが大切
図面の表面粗さを読むときは、RaやRzの数値だけを見るのではなく、その記号が何を評価しているのかまで確認することが大切です。特に古い図面では、現在とは異なる三角記号が使われていたり、同じ「Rz」でも現在とは意味が異なったりします。
図面に「Ra 3.2」と書かれていればRaによる要求値、「Rz」と書かれていれば最大高さ粗さを意味します。ただし、過去に作成された図面の場合は、その図面がどの時代の規格に基づいて作られたものなのかも確認しましょう。
表面粗さ以外にも、機械図面には寸法、公差、面取り、穴深さなど、さまざまな情報が記載されています。
図面のどこから見ればよいのかわからない場合は、「機械図面の読み方」の記事もあわせて確認すると、図面全体を読む順番を理解しやすくなります。